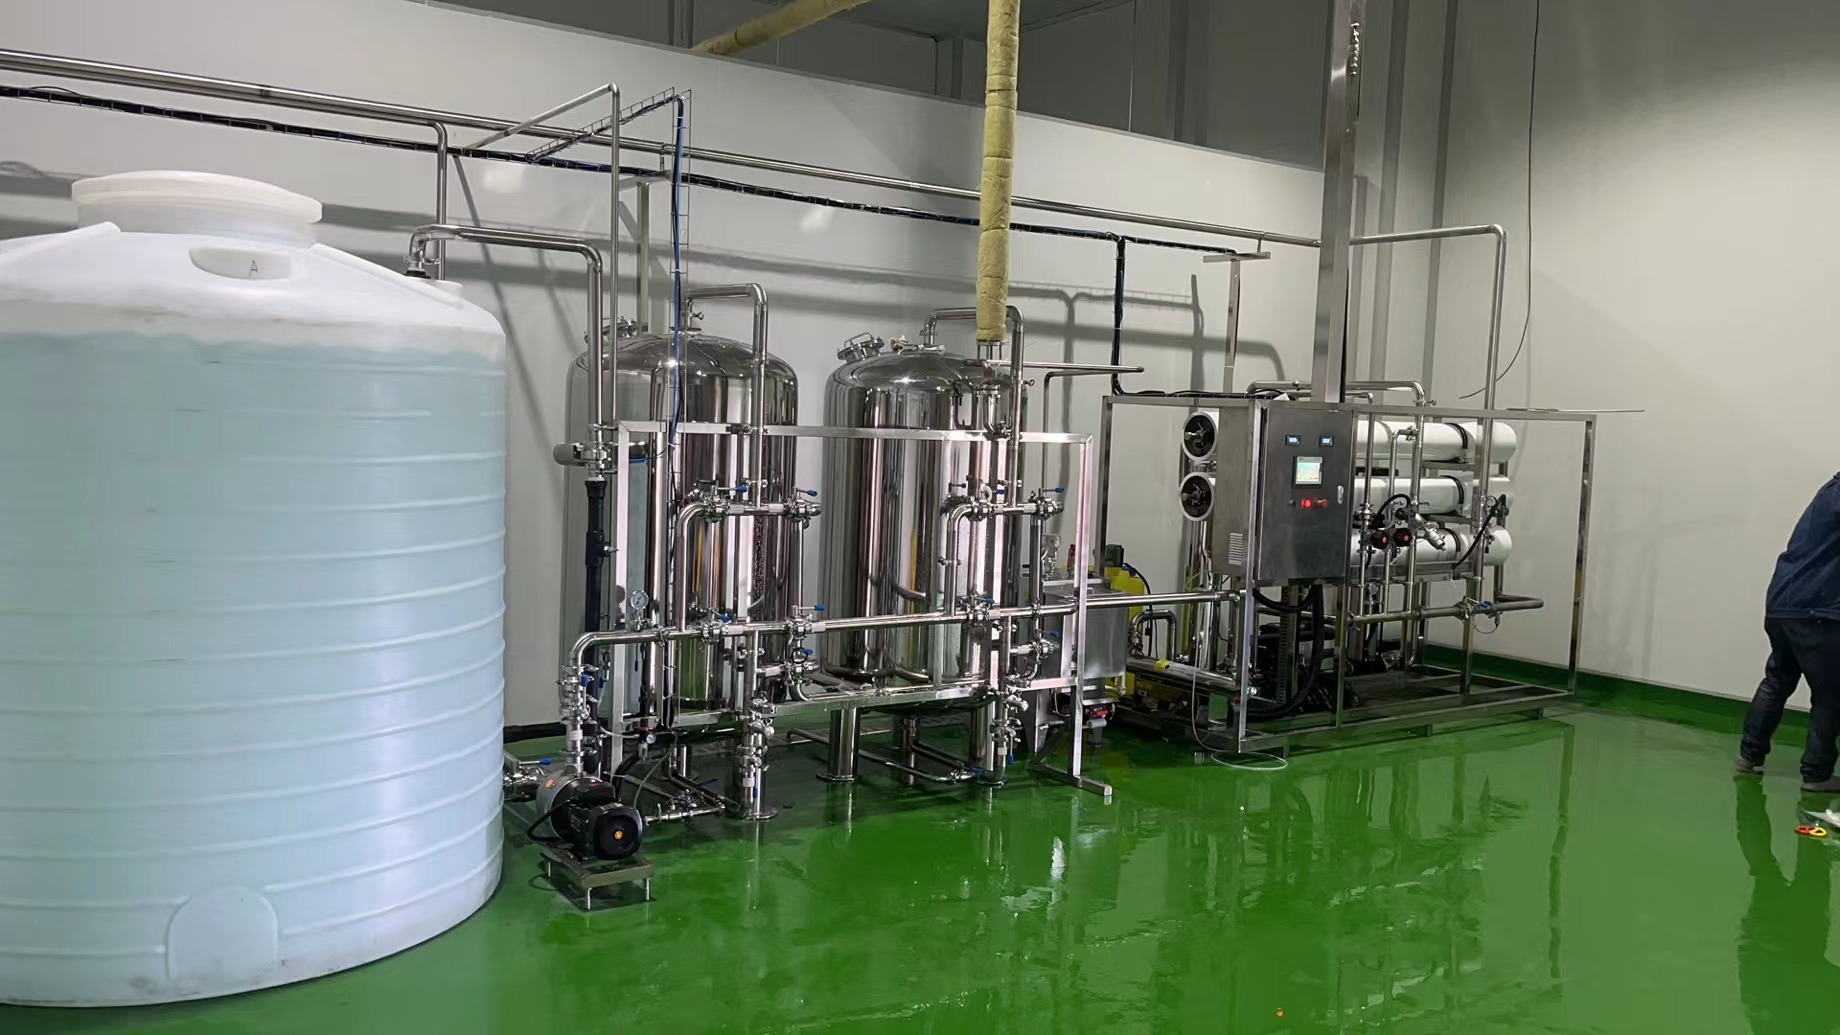
在生物制药行业中纯水是生产过程的核心要素之一 作者:admin 时间:2025-05-03 17:50 分类:生物制药 在生物制药行业中,纯水是生产过程的核心要素之一,其质量直接影响药品的安全性和有效性。以下从纯水要求和设备关键点两方面进行详细说明: 一、生物制药行业对纯水的核心要求 1. 水质标准严格遵循药典规范 中国药典(ChP):明确规定 “纯化水”(用于非无菌药品生产)和 “注射用水”(WFI,用于无菌药品、注射剂配制)的指标,包括: 微生物限度:纯化水≤100CFU/ml,注射用水≤10CFU/100ml,需控制内毒素(≤0.25EU/ml,注射用水)。 化学指标:电导率(25℃≤1.3μS/cm,注射用水)、总有机碳(TOC≤0.5mg/L)、重金属(≤0.1ppm)等。 国际标准:需同时符合美国药典(USP)、欧洲药典(EP)或 WHO 标准,确保全球合规性。 2. 用途细分导致差异化要求 生产工艺用水:如原料药合成、培养基制备,需控制离子、有机物和微生物。 清洗用水:设备 / 器具清洗需避免残留污染,需更高的 TOC 和微生物控制。 制剂直接用水(如注射剂、滴眼剂):必须使用注射用水(WFI),需通过蒸馏法或超纯化工艺制备,严格控制内毒素、细菌内毒素和热原。 3. 动态监测与稳定性要求 需实时监控水质参数(电导率、TOC、压力、流量),避免储存和输送过程中微生物滋生(如控制水温:注射用水常采用 70℃以上循环,抑制细菌繁殖)。 二、纯水设备对生物医药行业的关键技术点 1. 材质与设计防止污染 材料选择:管道、储罐采用 316L 不锈钢(表面粗糙度 Ra≤0.8μm)或卫生级 PVDF,避免金属离子析出和微生物附着。 无死角设计:管道连接采用自动焊接或卡箍式快接,减少死角(死角长度≤3D,D 为管道内径),防止残留水滞留。 2. 核心制备工艺确保水质 多级过滤系统: 预处理:砂滤、活性炭吸附(去除余氯、有机物)、软化(降低硬度)。 深度处理:反渗透(RO,脱盐率≥99%)、电去离子(EDI,进一步去除离子)、蒸馏(制备 WFI,常用多效蒸馏器)。 灭菌与消毒技术: 紫外线(UV,降解 TOC、灭活微生物)、臭氧(O₃,在线消毒)、高温灭菌(121℃湿热灭菌,用于管道和储罐)。 3. 合规性与验证体系 GMP 合规:设备需通过 FDA、NMPA 等认证,具备完整的 DQ(设计确认)、IQ(安装确认)、OQ(运行确认)、PQ(性能确认)文件。 数据可追溯:配备 PLC 控制系统和 SCADA 系统,实时记录水质数据(存储至少 5 年),支持电子签名和审计追踪。 4. 节能与可持续性 采用节能设计(如反渗透浓水回收、多效蒸馏器热能循环利用),降低水耗和能耗,符合绿色制药趋势。 5. 智能化监测与维护 在线传感器实时监测电导率、TOC、微生物(如 ATP 生物荧光法),异常时自动报警并触发冲洗 / 消毒程序。 定期进行系统清洗(CIP,在线清洗)和灭菌(SIP,在线灭菌),制定预防性维护计划(如更换滤芯、膜元件)。 三、总结 生物制药行业的纯水系统不仅是 “生产工具”,更是质量管控的核心环节。从水质标准的严格遵循到设备设计的每一个细节(材质、工艺、验证、监测),均需围绕 “防止污染、确保安全” 展开,以满足药品生产的高风险控制要求。设备的选型和运行需兼顾合规性、稳定性和经济性,最终保障终端产品的质量安全。 标签:生物制药 返回列表 上篇:制药纯化水设备 下篇:暂无
 江苏双福环保设备有限公司双福环保
Shuangfu Water Treatment Equipment
